Artykuł sponsorowany
Jak odczytać skrót NDT i co jego wyniki zmieniają w odbiorze spoin konstrukcji stalowych
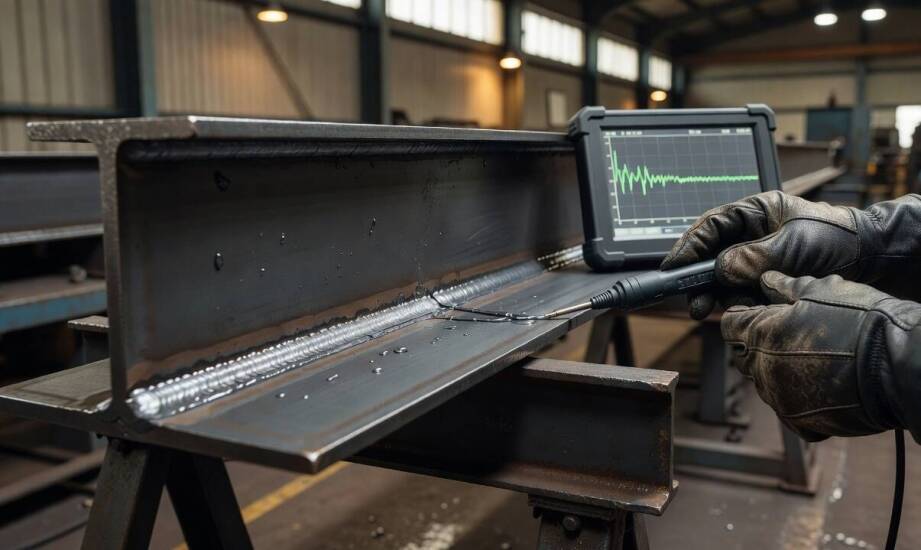
Badania nieniszczące pojawiają się w każdym procesie spawalniczym, gdy jakość złącza trzeba potwierdzić bez naruszania jego struktury. W produkcji zaawansowanych konstrukcji stalowych takie sprawdzenie decyduje o dopuszczeniu elementu do dalszego montażu lub bezpiecznej eksploatacji. Bez zastosowania odpowiednich technik diagnostycznych nie da się rzetelnie ocenić, czy wewnętrzna struktura spoiny spełnia surowe wymagania wytrzymałościowe.
Badania nieniszczące w systemie zapewnienia jakości spawalniczej
Rozwijając branżowy skrót NDT, mówimy o metodach oceny złączy spawanych bez ich fizycznego niszczenia. Ich stała obecność w procesach produkcyjnych wynika bezpośrednio z norm serii EN ISO 3834. Dokumenty te określają ścisłe wymagania jakości spawania materiałów metalowych. W branży budowlanej kluczowa pozostaje także norma EN 1090, regulująca zasady wykonywania konstrukcji stalowych i aluminiowych. W obszernej dokumentacji jakości spawalniczej kontrola bezinwazyjna stanowi integralny element systemu produkcyjnego. Uzupełnia ona kwalifikowane technologie WPS, zatwierdzone procedury WPQR oraz stały nadzór wykwalifikowanego personelu. Wyniki przeprowadzonych pomiarów wzbogacają dokumentację końcową i dają gwarancję, że cały proces przebiegł poprawnie.
Niezgodności spawalnicze wykrywalne w ten sposób obejmują pęknięcia, brak przetopu, wtrącenia żużla, porowatość oraz przyklejenia. Ujawnienie tych defektów przed finalnym odbiorem konstrukcji ma fundamentalne znaczenie dla bezpieczeństwa inwestycji. Pozwala to uniknąć groźnych awarii w eksploatacji bez konieczności rozcinania gotowego złącza. Inżynierowie dzielą te techniki badawcze na dwie główne kategorie. Metody powierzchniowe skupiają się na ujawnianiu wad otwartych na zewnątrz materiału lub znajdujących się bardzo płytko. Metody objętościowe penetrują całą grubość spoiny i lokalizują ukryte nieciągłości wewnętrzne. Taki podział wynika z odmiennych praw fizyki. Badania powierzchniowe bazują na zjawiskach kapilarnych albo magnetycznych, podczas gdy defektoskopia objętościowa wykorzystuje propagację fal mechanicznych lub promieniowanie jonizujące.
Dobór metod badawczych i złożone kryteria akceptacji spoin
Procedury kontrolne dopasowuje się zawsze do specyfiki danego projektu, materiału bazowego oraz wytycznych z dokumentacji. Badania wizualne VT stanowią zazwyczaj pierwszy etap oceny, choć ich dokładny zakres zależy bezpośrednio od ustalonych wymagań jakościowych. Pomagają one zidentyfikować wady widoczne gołym okiem, w tym podtopienia, nadmierny nadlew czy niedopuszczalne kratery. Kolejny poziom dokładności zapewniają badania penetracyjne PT. Dzięki zjawisku silnej kapilarności wyprowadzają na światło dzienne mikropęknięcia materiałów nieporowatych. W przypadku stali ferromagnetycznych powszechnie stosuje się badania magnetyczno-proszkowe MT. Wskazują one nieciągłości leżące tuż pod powierzchnią, do kilku milimetrów głębokości. Chcąc zajrzeć głębiej, specjaliści sięgają po badania ultradźwiękowe UT. Ta zaawansowana technika lokalizuje groźne wady objętościowe w rodzaju braku przetopu na grubszych przekrojach.
Decyzja o dopuszczeniu spoiny do użytku opiera się na skomplikowanym modelu akceptacji. Samo odniesienie do poziomów jakości z normy PN-EN ISO 5817, gdzie poziom B oznacza najwyższe, a D najniższe wymagania, nie wyczerpuje tematu. W praktyce inżynierskiej, na co zwracają uwagę specjaliści z firmy KTM Weld, ocena wyników nie sprowadza się do prostego przełożenia klas jakościowych na jedną decyzję. Dobór odpowiednich technik diagnostycznych i samych kryteriów akceptacji wymaga oparcia się na wytycznych norm ISO 17635 oraz ISO 11666. Dokumenty te wprowadzają znacznie bardziej złożony mechanizm oceny dopuszczalności wad. Biorą one pod uwagę nie tylko rozmiar i charakter nieciągłości, ale też metodę pomiarową, geometrię złącza oraz grubość spawanego detalu. Dopiero na podstawie tej wielowymiarowej analizy podejmuje się wiążącą decyzję o ewentualnej naprawie.
Praktyka odbiorowa konstrukcji stalowych pokazuje, że sam wynik defektoskopii rzadko zamyka proces decyzyjny w sposób automatyczny. Gdy uzyskane parametry mieszczą się w wyznaczonych normami granicach, protokół z badań stanowi solidną podstawę do odbioru elementu. Sygnalizuje to stabilność procesu wytwórczego i wysoką sprawność manualną personelu spawalniczego, potwierdzając poprawność dobranej technologii.
Sytuacja komplikuje się w momencie przekroczenia dopuszczalnych kryteriów akceptacji. Wymaga to natychmiastowego wdrożenia procedur naprawczych, a następnie ponownego przebadania danego obszaru roboczego. Jeżeli konkretne rodzaje niezgodności powtarzają się cyklicznie w podobnych elementach, inżynierowie jakości muszą wrócić do analizy instrukcji WPS i weryfikacji sprzętu. Dopiero identyfikacja i wyeliminowanie źródła problemu u podstaw zabezpiecza produkcję przed generowaniem kolejnych wad. Sama diagnostyka złącza staje się w takim układzie nie tylko narzędziem surowej kontroli, ale przede wszystkim cennym źródłem wiedzy o parametrach całego procesu spawania.
Kategorie artykułów
Polecane artykuły
Po wakacjach skóra potrzebuje resetu — jak odbudować barierę hydrolipidową twarzy

Jak spójna marka gabinetu porządkuje procedury, zgody i dokumentację medyczną pacjenta

Terapia dzieci z niepełnosprawnością intelektualną w Częstochowie
